


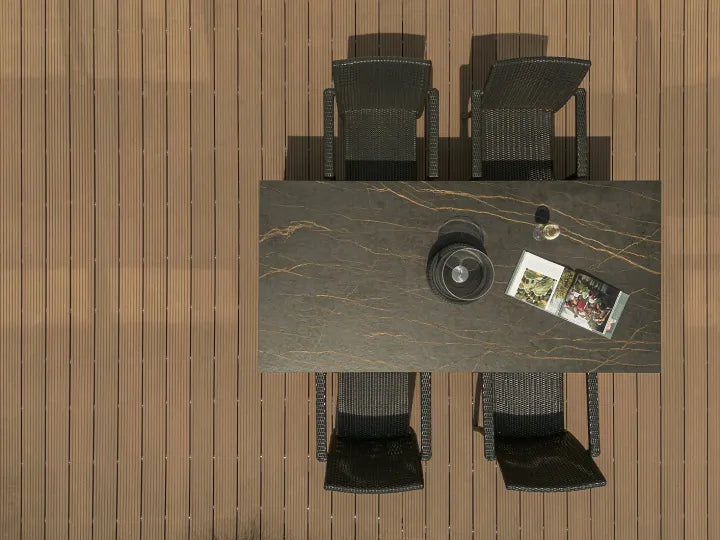


Placas delgadas de 6 mm
Para frentes de armario con soporte, revestimientos de muebles y paneles encolados. Confirma sustrato, bastidor, método de fijación y proceso de manipulación.
Funtek suministra placas de gran formato, paneles a medida y componentes de piedra mecanizados para mesas de comedor, mesas de centro, escritorios, frentes de armarios y series de muebles de producción recurrente.
Los bastidores, bases, herrajes y montaje final del mobiliario están fuera de nuestro alcance estándar de suministro, a menos que estén confirmados en el presupuesto.

Una placa puede verse correcta en una muestra y aun así causar problemas en la producción repetida. La variación descontrolada en lotes, las referencias de producto incompletas y la incierta reposición pueden interrumpir el montaje y crear diferencias visibles en una colección de muebles.
El grosor por sí solo no determina la idoneidad. Antes del corte, deben revisarse tamaño de la pieza, luz entre apoyos, bastidor o sustrato, posición de la base, aberturas, cantos, manipulación y transporte.
Funtek reúne la superficie aprobada, el código de producto, el plano, el alcance del mecanizado, los requisitos de inspección, la secuencia de embalaje y el plan de entrega en un registro de pedido. Así, la fábrica de muebles dispone de una referencia de producción y un alcance de suministro claros.
SUPERFICIES PARA MUEBLES Y MESAS

SUPERFICIES EFECTO MÁRMOL
Vetas blancas suaves para mesas de comedor, mesas de centro y superficies de muebles coordinadas.

SUPERFICIES DE PIEDRA EXÓTICA
Bandas de carbón y grafito para tableros de mesa y detalles de muebles con carácter.

SUPERFICIES MINERALES VERDES
Verde jade y blanco nuboso para mesas de comedor, mesas auxiliares y frentes de muebles.

SUPERFICIES DE ASPECTO NATURAL
Vetas de madera lineales y cálidas para tableros de mesa, armarios y paneles de muebles coordinados.

MÁRMOLES OSCUROS
Vetas negras y doradas de alto contraste para mesas de comedor y de centro con carácter.
Compara primero la apariencia, luego el rendimiento de uso diario, el coste y el suministro repetido. Los resultados finales dependen del producto seleccionado, la construcción y los controles de proveedores.
| Prioridad del comprador | Piedra sinterizada | Mármol natural | Cuarzo | Chapa de madera | HPL / MDF |
|---|---|---|---|---|---|
| Variedad estética | Aspecto de piedra, hormigón, color sólido y madera | Vetas naturales únicas | Colores controlados y uniformes | Calidez y vetas naturales | Amplia gama de diseños impresos |
| Repetibilidad de la colección | Buena con muestra aprobada, SKU y dirección del patrón | Limitada: cada placa varía | Buena con una gama de colores en producción | Requiere casar vetas, hojas de chapa y paneles | Buena mientras el diseño siga disponible |
| Rendimiento de uso diario | Fuerte resistencia al calor, manchas y arañazos; proteger los bordes | Duradero; los ácidos pueden corroer y manchar | No poroso; proteger del calor intenso | Sensible a arañazos, humedad y calor | Práctico; proteger las juntas y los bordes |
| Mantenimiento y reparación | Poco mantenimiento; los cantos dañados requieren reparación especializada | Puede ser necesario sellar o restaurar | Poco mantenimiento; la reparación localizada puede ser difícil | Mantenimiento del acabado; algunos admiten restauración | Limpieza fácil; Las piezas dañadas suelen ser reemplazadas |
| Coste inicial | Medio-alto; según formato y mecanizado | Alto; depende mucho de la categoría | Medio; red de mecanizado consolidada | Bajo-alto según especie, calidad y acabado | Normalmente el coste de entrada más bajo |
| Coste en la producción repetida | Mejora al repetir el despiece y controlar las especificaciones | Las variaciones, el casado de vetas y el mantenimiento pueden elevar el coste | Predecible en programas estándar para interiores | El casado de vetas, el acabado y la mano de obra afectan al coste | Eficiente; El riesgo de reemplazo aumenta en el uso agresivo |
| Consistencia en lotes | Controlada en fábrica; aprobar muestra y lote | La variación natural es inevitable | Generalmente controlada; comprobar lote y color | Varía según tronco, corte, calidad y acabado | Consistente para códigos de diseño vigentes |
| Estabilidad de los pedidos recurrentes | Buena con SKU vigente, previsiones y registros | La misma cantera no garantiza una coincidencia visual | Buena mientras el color siga en producción | Puede ser difícil volver a lograr una coincidencia exacta | Buena hasta que se descataloga el diseño |
Comparación de características habituales. Confirma el producto, la construcción, la muestra física y los requisitos del proyecto antes de la producción.

La especificación de piedra sinterizada depende de más que el color o grosor. Antes de mecanizar la placa, deben revisarse conjuntamente las dimensiones finales, el soporte, los cantos, las aberturas, la manipulación y la cantidad de producción.
La producción recurrente de muebles exige más que stock o capacidad de corte: referencia de superficie aprobada, coordinación de planos, planificación de lotes, identificación de piezas, control del embalaje y documentos de exportación.
| Aspecto | Suministro de proyectos Funtek | Comerciante de placas en stock | Taller dedicado al mecanizado |
|---|---|---|---|
| Referencia de superficie aprobada | SKU, acabado y muestra física forman la referencia de producción. | La continuidad depende del stock disponible y de los registros del proveedor. | Mecaniza el material designado; el control de la superficie puede quedar fuera de su alcance. |
| Coordinación de planos y mecanizado | Se revisan conjuntamente el plano, la dirección del patrón, los cantos, las aberturas y el mecanizado. | La revisión de planos y el mecanizado suelen requerir a otro proveedor. | Mecaniza el material aprobado según los planos del cliente. |
| Planificación de lotes y reaprovisionamiento | Se registran las referencias aprobadas, las previsiones, el SKU vigente y las necesidades de reposición. | La disponibilidad repetida depende de la rotación de stock y del acceso al mismo producto y lote. | La continuidad del material depende del proveedor de placas designado. |
| Identificación y embalaje de piezas | Se coordinan los códigos de pieza, protección, marcas de embalaje y secuencia de recepción. | Lo habitual es el embalaje estándar de placas; la identificación de piezas suele quedar fuera de la transacción. | Las etiquetas y el embalaje de piezas deben incluirse en el pedido de mecanizado. |
| Coordinación de proyectos y exportaciones | El alcance, la inspección, los documentos de exportación y la base de envío permanecen en un solo registro. | Documentos comerciales y entrega de placas; La coordinación más amplia varía. | Mecanizado y entrega; la documentación varía según el taller. |
La muestra física confirma el aspecto general. La producción recurrente también requiere SKU exacto, acabado, vetas de la placa, orientación de piezas, dimensiones, secuencia de embalaje y referencia para nuevos pedidos. Funtek coordina lo acordado y define las responsabilidades antes de producir.
La comparación refleja los ámbitos típicos de suministro, no una afirmación universal sobre cada comerciante, distribuidor o taller. Confirma las responsabilidades exactas, documentos y controles de calidad incluidos en cada presupuesto.
Vinculamos material aprobado, plano, primera pieza, inspección y embalaje antes de la producción recurrente. Los registros incluidos en el pedido se confirman en el presupuesto.

A continuación se muestran los diez certificados e informes disponibles. Compara el archivo correspondiente con el producto seleccionado, grosor, acabado, mercado de destino y aplicación del mobiliario antes de la aprobación.

Certificado de bajas emisiones para evaluar materiales de interior. Confirma que cubra la superficie elegida para el mueble.

Certificado de superficie de contacto con alimentos para aplicaciones relevantes en comedor y superficies de trabajo.

Documento de conformidad referido a EN 14411 Grupo BIa y al uso como revestimiento interior o exterior.

Informe de rendimiento al fuego para la muestra indicada y las condiciones de prueba, no para el conjunto completo del mobiliario.

Informe de resistencia a las heladas para la muestra indicada y las condiciones del ciclo.

Informe de absorción de agua para la muestra analizada. Confirma el producto, el grosor y el alcance de la prueba.

Informe de resistencia a la rotura de la muestra indicada de 12 mm. El soporte del mueble requiere validación aparte.

Certificado del sistema de gestión de calidad para homologación de proveedores, licitaciones y registro como proveedor de marcas de muebles.

Certificado de sistema de gestión ambiental para revisión de proyectos y adquisiciones.

Certificado del sistema de gestión de seguridad y salud laboral para la evaluación de la fábrica.
Para licitaciones de muebles, registro como proveedor de marcas o presentación formal de proyectos, solicita el documento completo vigente. Verifica emisor, alcance, productos y grosores cubiertos, condiciones de ensayo y estado de inscripción. El resultado de una muestra no se aplica automáticamente a todos los diseños, acabados, grosores o conjuntos de muebles terminados.
Funtek coordina el suministro estable de placas, el control de lotes, la revisión de planos, el corte a medida y el embalaje de exportación para entregar a tu fábrica el material y las dimensiones finales acordados.

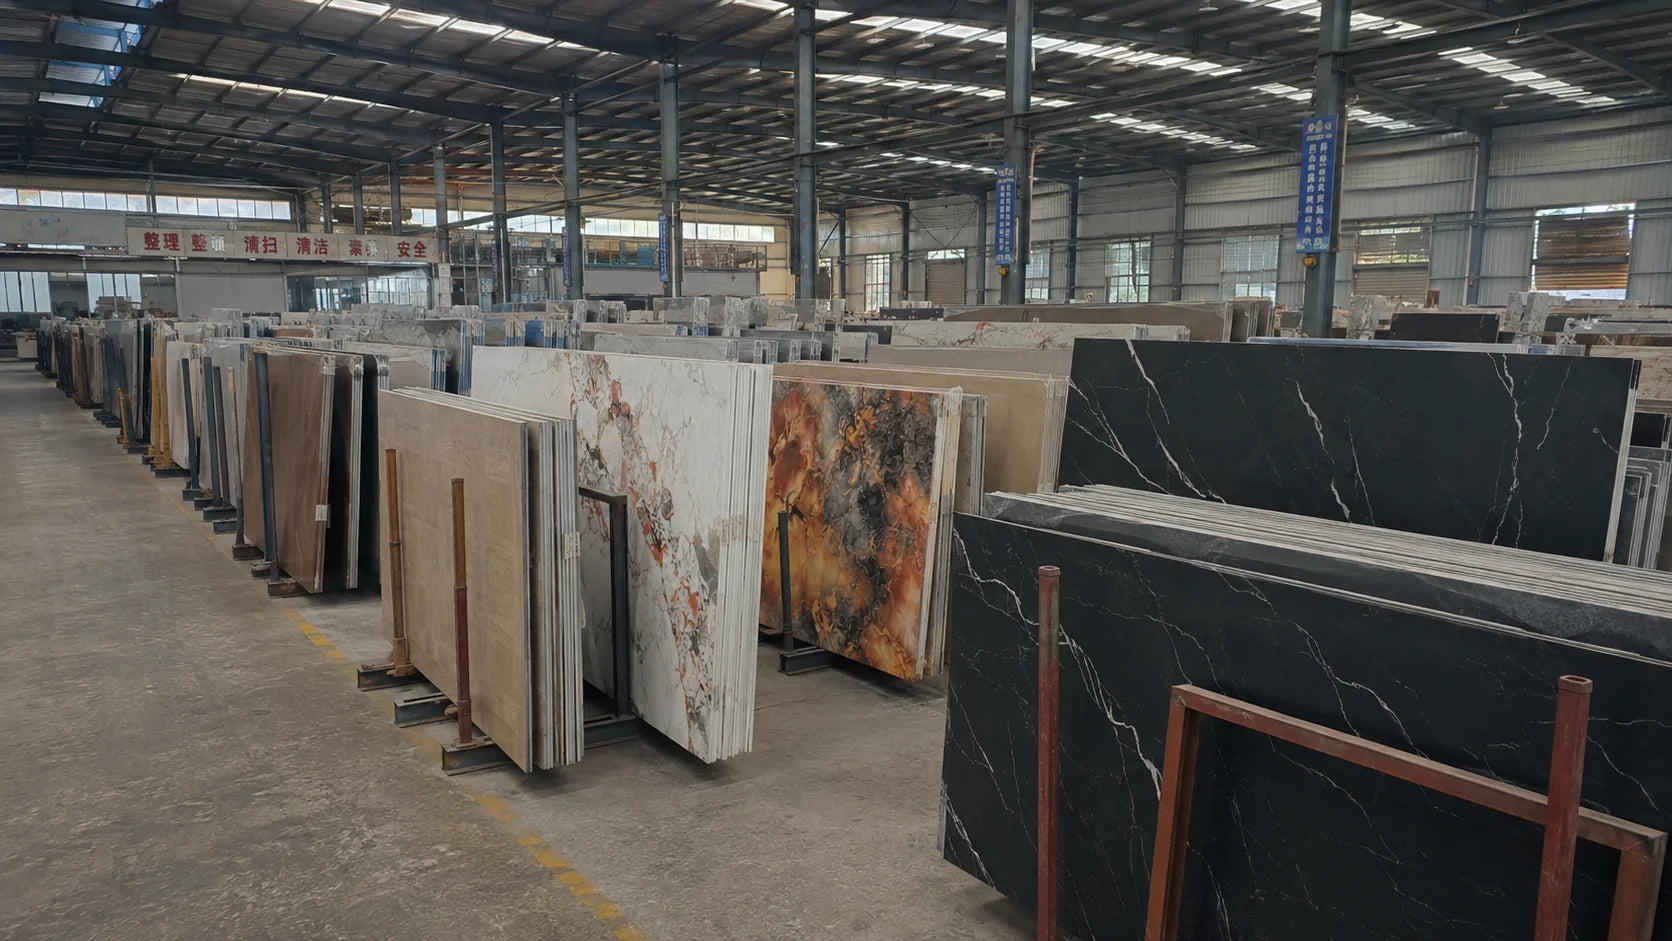
Mantenemos juntos el código de producto aprobado, el acabado, la muestra y el registro de producción. La planificación por lotes y reabastecimiento permite pedidos repetidos en la misma serie de patrones.
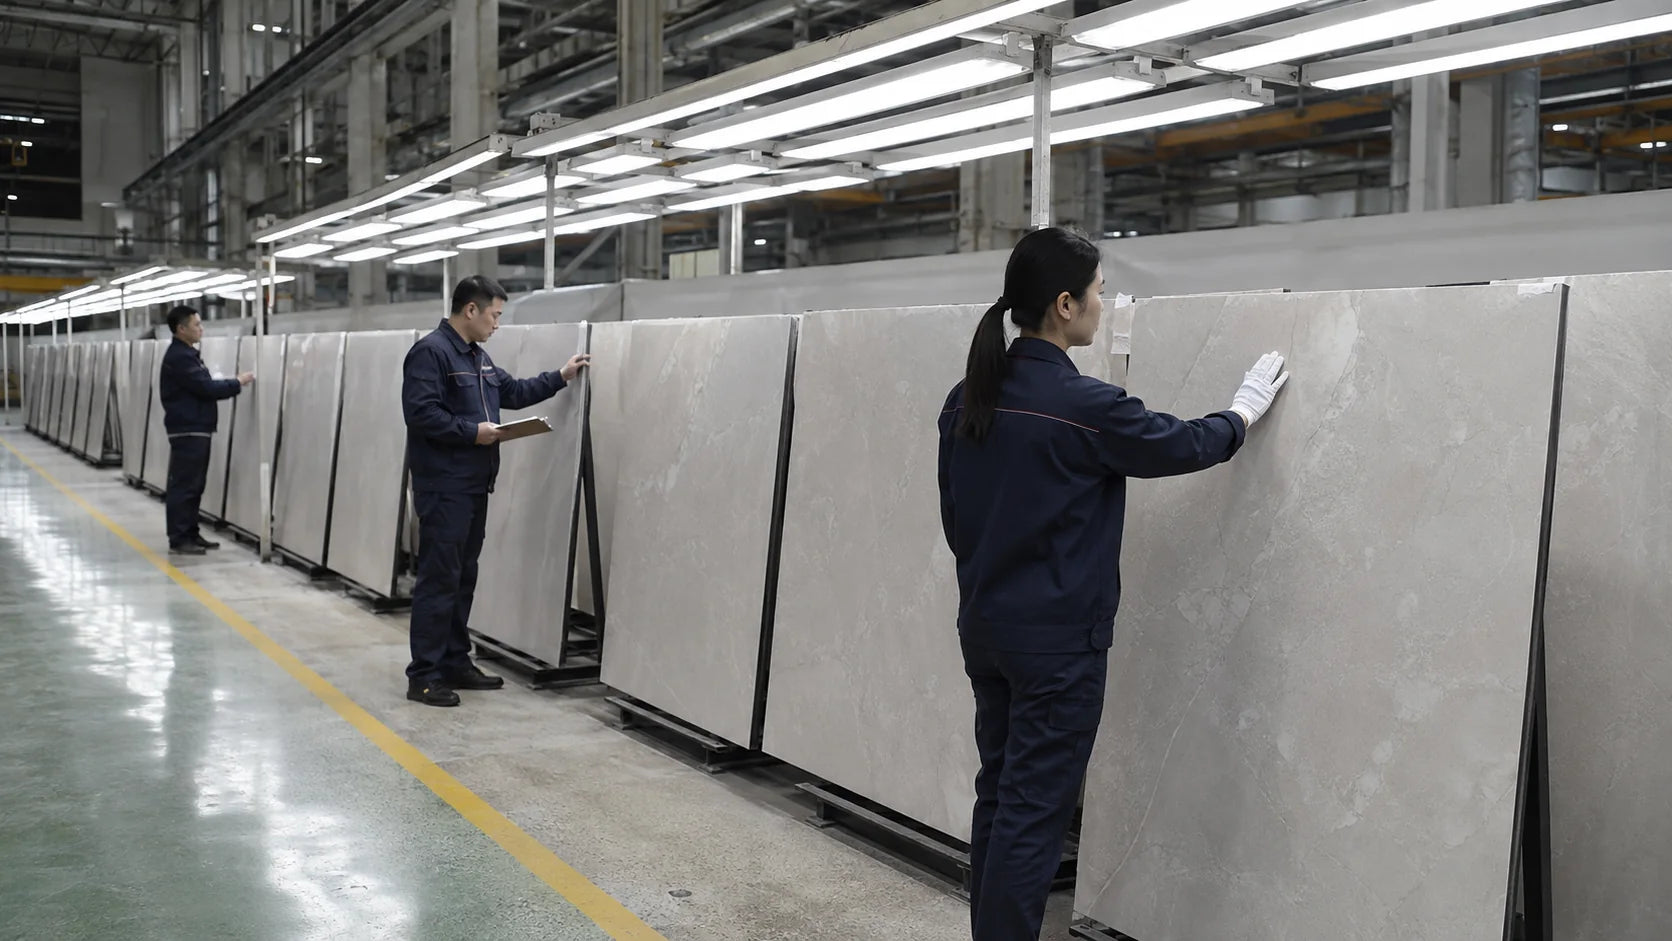
Comprobamos color, recorrido de las vetas y acabado frente a la muestra aprobada; después coordinamos el pedido por producto, acabado y lote.
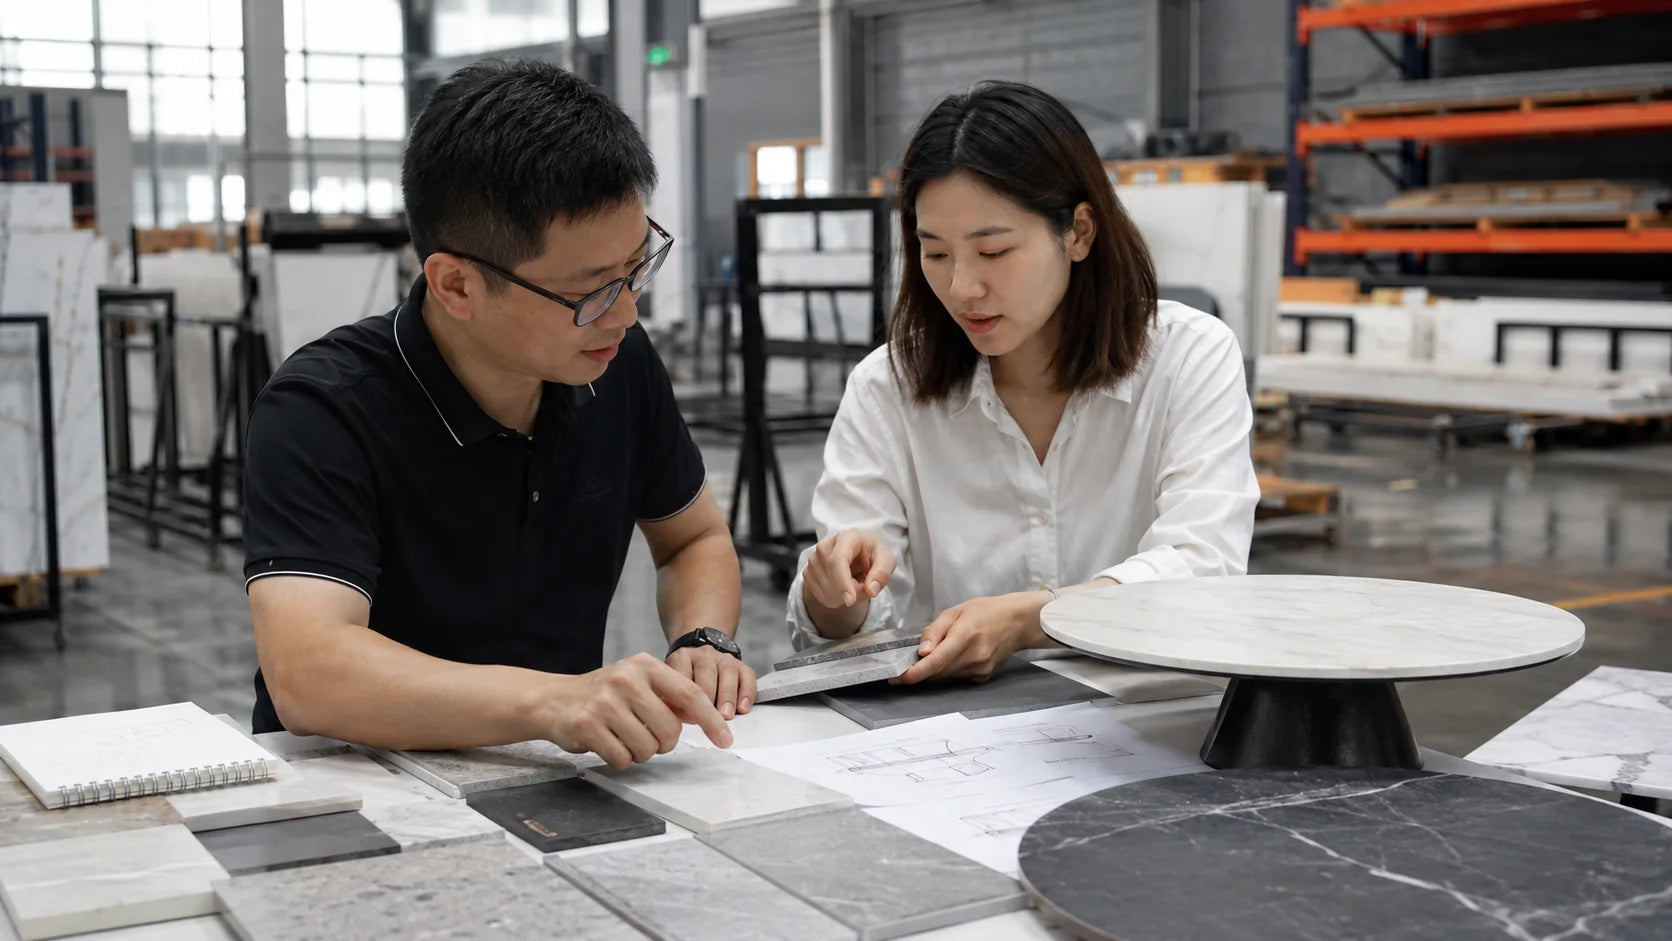
Revisamos con tu plano las dimensiones finales, el bastidor o sustrato, la luz entre apoyos, la posición de la base, los cantos, las aberturas y la dirección del patrón.
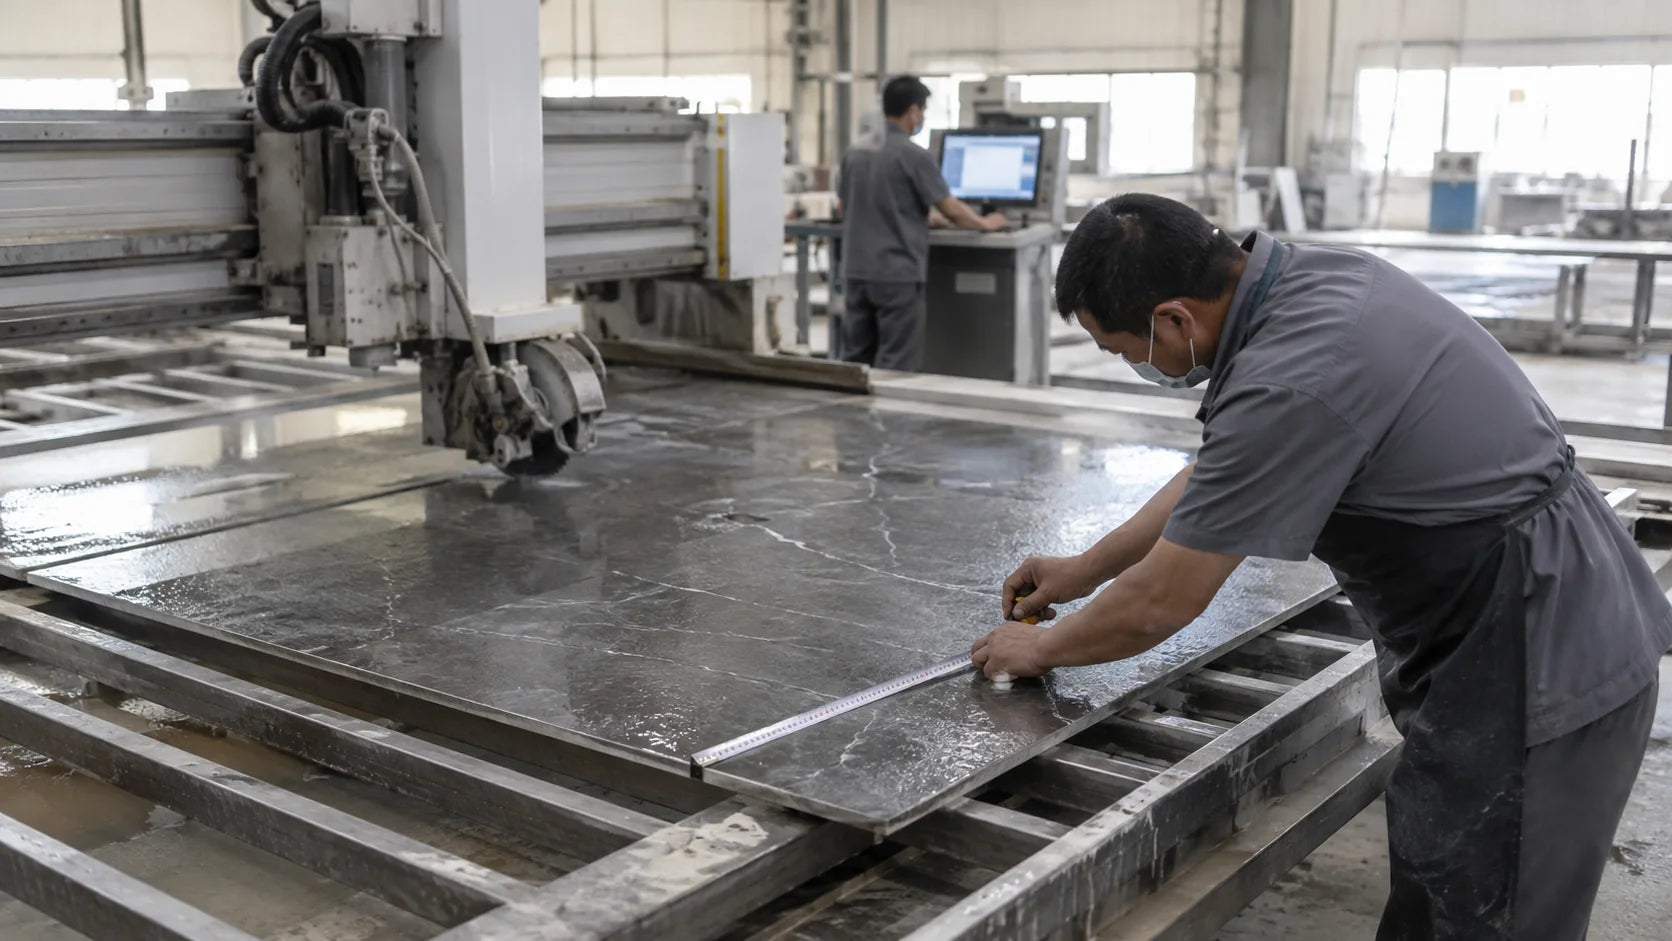
Antes del corte confirmamos dimensiones finales, cantidad, tolerancia, dirección del patrón, aberturas, esquinas, cantos y números de pieza.
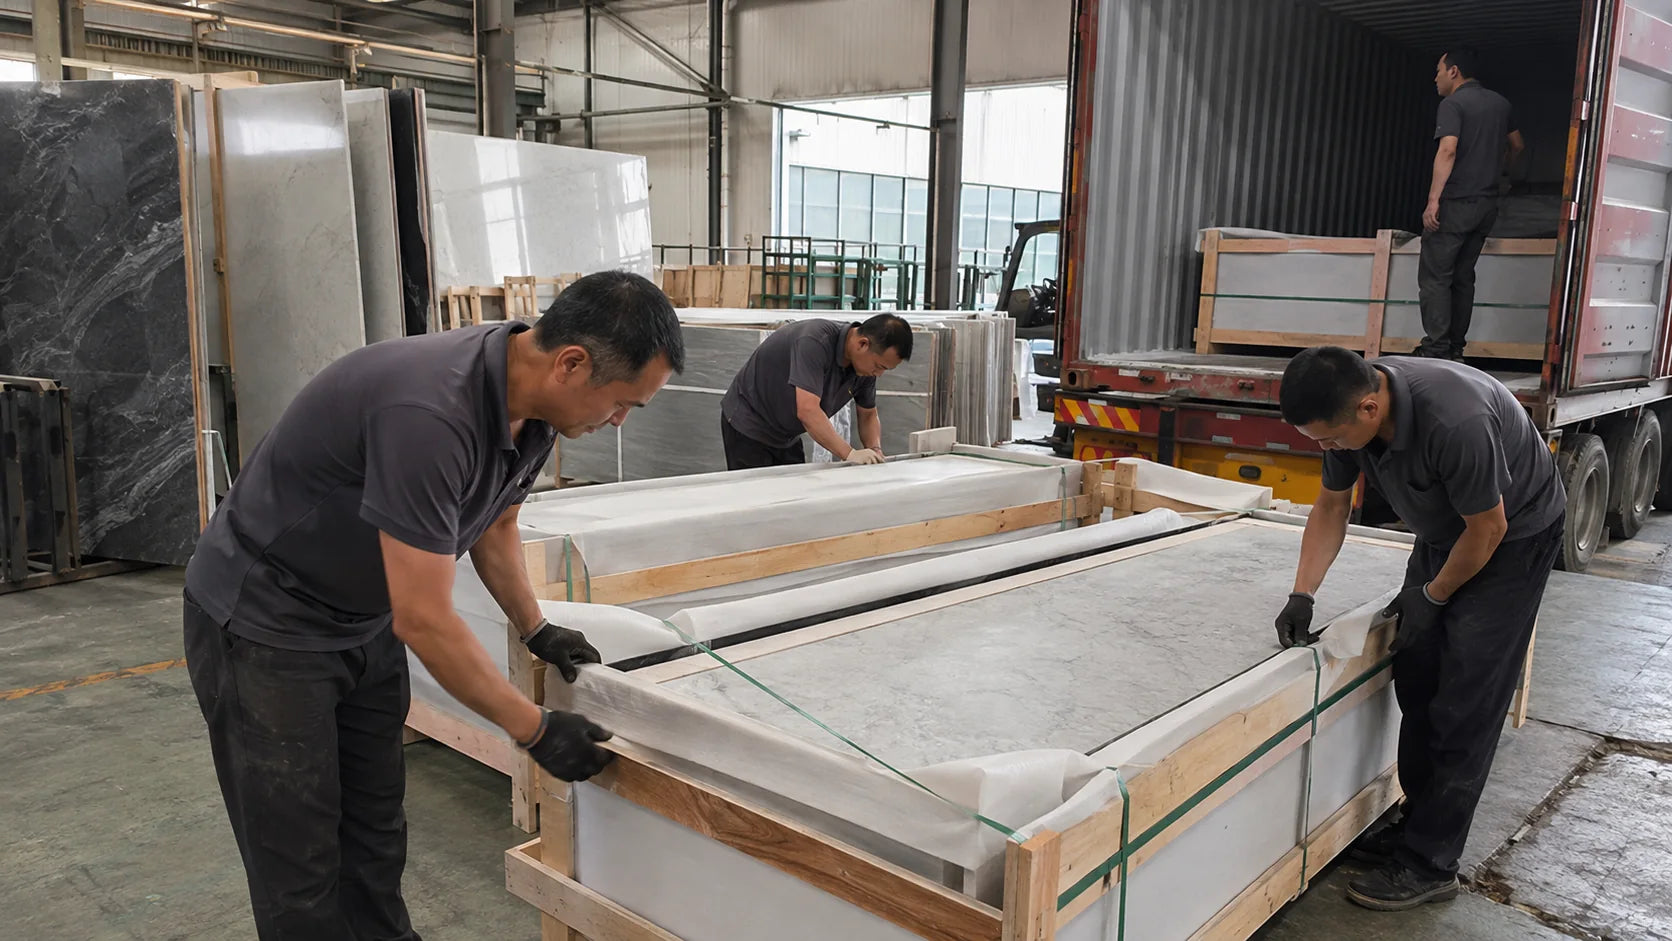
Protegemos caras, cantos y esquinas, fijamos placas o piezas en una caja o bastidor de transporte adecuado y coordinamos etiquetas y orden de carga con el envío.

Información técnica importante para la aprobación de materiales, corte y producción en masa.
No hay un grosor ideal para todos los casos. Selecciona el producto exacto considerando tamaño del tablero, distancia entre apoyos, capa de respaldo, cantos, aberturas, transporte y carga prevista. Obtén aprobación escrita del conjunto completo antes de la producción en masa.
Muchas operaciones usan sierras puente, chorro de agua o equipos CNC, pero herramientas y parámetros deben adecuarse a la placa concreta. Consulta la guía de mecanizado, aplica medidas adecuadas de control del polvo y valida el proceso con un corte de prueba.
No. El grosor no corrige un bastidor irregular o con torsión. Las posiciones de apoyo, planitud, fijaciones, cargas puntuales y manipulación deben diseñarse para el mueble terminado.
Aprueba una muestra física del acabado, una imagen o escaneo de la placa completa y una primera pieza mecanizada. Registra código de producto, acabado, lote, dirección del patrón, criterios de aspecto y muestra patrón conservada.
Envía tipo de mueble, planos, dimensiones, cantidades, referencia de superficie, acabado, concepto de soporte y cantos, detalles de mecanizado, documentación necesaria, destino, alcance del embalaje y plan de aprobación de la primera pieza.